Introducción
El agua y la cerveza llevan siglos ligados. Lo que pocos ven es la otra cara de ese proceso: por cada litro de cerveza producido, se generan entre 3 y 10 litros de agua residual cargada con azúcares fermentables, levaduras, lúpulo, restos de malta y productos de limpieza CIP. Una carga orgánica muy alta, muy biodegradable y con una variabilidad enorme a lo largo del día y de la semana.
Cuando la capacidad de la depuradora no crece al mismo ritmo que la producción, el sistema se queda corto. Y en el sector cervecero, ese desfase se nota rápido: en el efluente, en las analíticas y, tarde o temprano, en la relación con el organismo de cuenca.
Por qué el sector cervecero es especialmente exigente para el tratamiento de aguas
La industria cervecera genera uno de los efluentes industriales con mayor variabilidad de carga orgánica dentro del sector alimentario. No es solo la cantidad de DBO lo que complica el tratamiento, es su comportamiento a lo largo del tiempo.
Durante las fases de producción activa, la carga orgánica puede multiplicarse por cinco respecto a los periodos de limpieza o parada. Los ciclos CIP aportan picos de pH ácido y alcalino que estresan la biología. Las levaduras en suspensión generan una demanda de oxígeno puntual muy elevada. Y la presencia de CO₂ disuelto puede interferir en la sedimentación del fango si no se gestiona correctamente.
Todo ello hace que un sistema de tratamiento diseñado para condiciones medias falle sistemáticamente en los picos, que en este sector son frecuentes y previsibles.
El reto: datos y situación de partida
La cervecera contaba con un sistema de tratamiento biológico por lodos activados instalado varios años atrás, dimensionado para una capacidad de producción inferior a la actual. Con el crecimiento de la planta, el caudal y la carga orgánica habían superado ampliamente el diseño original.
Parámetros del agua de entrada al sistema existente:
|
Parámetro |
Valor medio |
Valor en pico de producción |
|
Caudal |
180 m³/día |
280 m³/día |
|
DBO5 |
2.800 mg/L |
4.600 mg/L |
|
DQO |
4.200 mg/L |
7.000 mg/L |
|
Ratio DBO/DQO |
0,67 |
0,66 |
|
Sólidos en suspensión (SST) |
1.100 mg/L |
2.200 mg/L |
|
Grasas y aceites |
180 mg/L |
320 mg/L |
|
pH |
4,5 – 10,5 (variable) |
– |
|
Temperatura |
28 – 35 °C |
– |
Situación del efluente tratado antes de la intervención:
|
Parámetro |
Resultado efluente |
Límite de vertido autorizado |
|
DBO5 |
68 mg/L |
25 mg/L |
|
DQO |
185 mg/L |
125 mg/L |
|
SST |
52 mg/L |
35 mg/L |
|
Grasas y aceites |
28 mg/L |
10 mg/L |
El ratio DBO/DQO de 0,67 confirmaba que el agua era altamente biodegradable. El problema no era la naturaleza del efluente, sino que el sistema no tenía capacidad para gestionarlo. El reactor biológico recibía una carga que no podía absorber, especialmente en los picos de producción, y el fango había empezado a mostrar signos de deterioro: sedimentación irregular y espumas persistentes en superficie.
La ausencia de un pretratamiento específico para grasas y sólidos en suspensión obligaba al reactor biológico a asumir una carga que debía haberse eliminado antes de llegar a él.
La solución: pretratamiento DAF + optimización del reactor biológico
El diagnóstico fue claro: antes de tocar la biología, había que protegerla. Un reactor biológico que recibe grasas, sólidos finos y picos de carga sin amortiguar no puede rendir con estabilidad, por mucho que se ajuste la aireación o la recirculación de fangos.
La solución se diseñó en dos etapas complementarias.
Etapa 1: Homogeneización y neutralización de pH
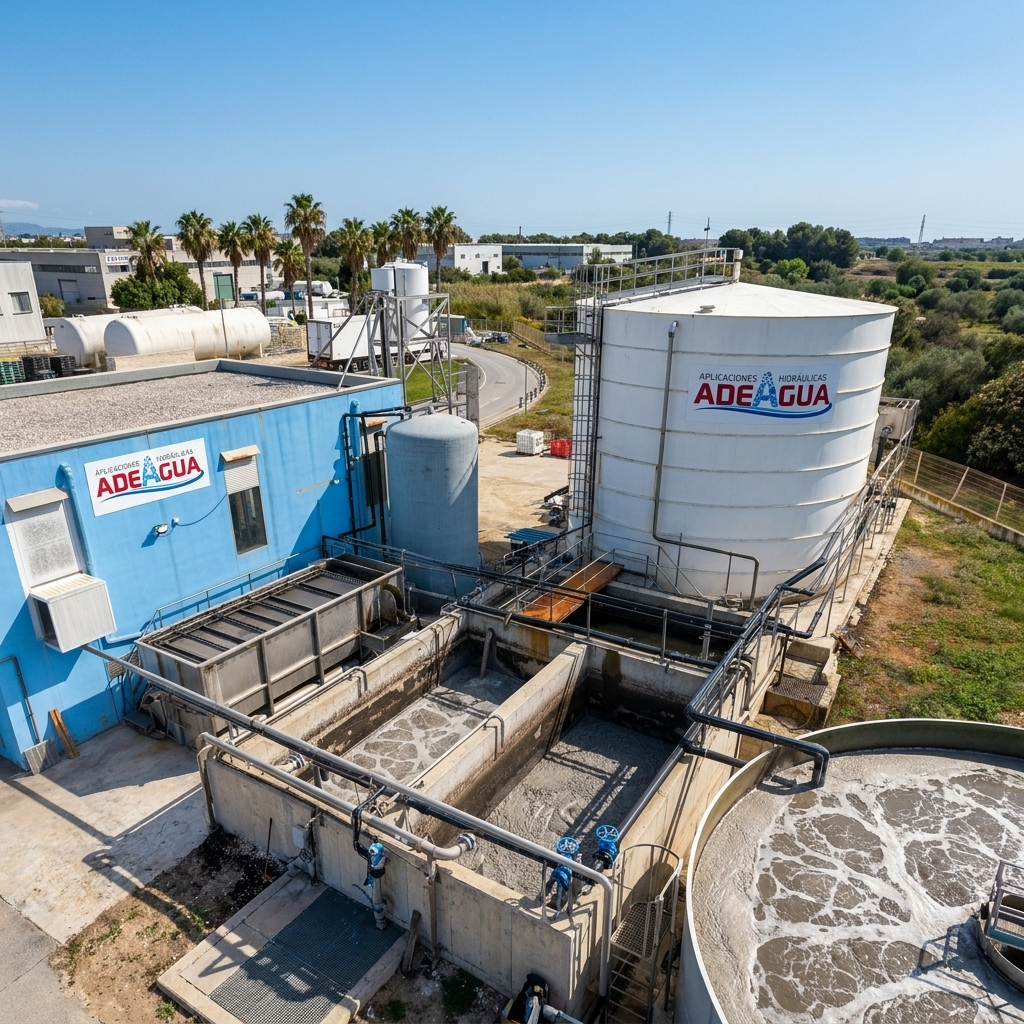
Se instaló un depósito de homogeneización de 120 m³ con agitación sumergida para laminar los picos de caudal y carga, y un sistema de corrección de pH automático mediante dosificación de ácido sulfúrico y sosa caústica. El objetivo: que al reactor biológico llegara siempre un agua con pH entre 6,5 y 8,0 y con una carga más uniforme a lo largo del día.
Este paso solo, sin tocar la biología, permitió reducir la variabilidad de carga en un 60 % y eliminó los episodios de estrés por pH que estaban comprometiendo la actividad microbiana.
Etapa 2: Sistema DAF para pretratamiento físico-químico
Se instaló un equipo de flotación por aire disuelto (DAF) con dosificación de coagulante (sulfato de aluminio) y floculante polimérico aniónico, optimizados mediante JAR test con el agua real de la planta.
El DAF actúa antes del reactor biológico y elimina la fracción de grasas, aceites y sólidos en suspensión que de otro modo llegaría directamente a la biología. En este caso, los rendimientos obtenidos en el pretratamiento fueron:
|
Parámetro |
Entrada DAF |
Salida DAF |
Eliminación |
|
Grasas y aceites |
180 mg/L |
18 mg/L |
90 % |
|
SST |
1.100 mg/L |
165 mg/L |
85 % |
|
DBO5 |
2.800 mg/L |
1.540 mg/L |
45 % |
|
DQO |
4.200 mg/L |
2.520 mg/L |
40 % |
Con este pretratamiento, el reactor biológico recibe un agua mucho más estable, sin la carga de grasas que inhibía la sedimentación del fango y con una DBO media de entrada reducida casi a la mitad.
Etapa 3: Optimización del reactor biológico de lodos activados
Con el pretratamiento operativo, se procedió a la optimización del reactor existente. No fue necesario ampliar el volumen del reactor. El cuello de botella no era el tamaño, sino la carga que llegaba sin acondicionar.
Las intervenciones realizadas en el reactor:
● Revisión y reequilibrio del sistema de aireación: sustitución de difusores de burbuja gruesa por difusores de membrana de burbuja fina, con mayor eficiencia de transferencia de oxígeno. El consumo energético de la aireación se redujo un 22 % manteniendo el mismo nivel de oxígeno disuelto.
● Ajuste de la edad del fango: se estableció un protocolo de purga de fangos para mantener una edad de fango entre 10 y 15 días, óptima para la degradación de la carga orgánica de este tipo de efluente.
● Instalación de sonda de oxígeno disuelto con control automático de aireación: para evitar tanto la sobreexposición (coste energético innecesario) como los déficits de oxígeno en picos de carga.
● Refuerzo de la recirculación de fangos: aumento del caudal de recirculación del 75 % al 100 % del caudal de entrada para mantener la concentración de SSV en reactor entre 3.000 y 4.500 mg/L.
Resultados obtenidos
Tras la puesta en marcha completa del sistema en junio de 2026, los resultados del efluente final fueron los siguientes:
|
Parámetro |
Antes de la intervención |
Después de la intervención |
Límite de vertido |
|
DBO5 |
68 mg/L |
11 mg/L |
25 mg/L |
|
DQO |
185 mg/L |
62 mg/L |
125 mg/L |
|
SST |
52 mg/L |
18 mg/L |
35 mg/L |
|
Grasas y aceites |
28 mg/L |
4 mg/L |
10 mg/L |
Otros resultados relevantes:
● Eliminación de DBO total del sistema (entrada → efluente final): del 97,6 %
● Reducción del consumo energético de aireación: 22 % respecto al sistema anterior
● Estabilidad del fango: el índice volumétrico de fangos (IVF) pasó de valores irregulares superiores a 180 mL/g a mantenerse de forma estable entre 80 y 110 mL/g
● Cumplimiento normativo: el efluente cumple todos los parámetros de la autorización de vertido incluso en los picos de producción de mayor carga
El sistema opera ahora con margen suficiente para absorber el crecimiento productivo previsto para los próximos dos años sin necesidad de nuevas ampliaciones.
Si tu proceso industrial genera un efluente con alta carga orgánica y el sistema de depuración actual no puede seguir el ritmo, el primer paso es entender qué está fallando y dónde está el cuello de botella real, que no siempre está donde parece.
En nuestro artículo sobre la Demanda Bioquímica de Oxígeno en aguas residuales industriales explicamos cómo interpretar la DBO y la relación DBO/DQO para diagnosticar el estado real de tu sistema de depuración.
Cuéntanos tu caso y te ayudamos a diagnosticarlo →
¿Prefieres una primera valoración sin compromiso? Escríbenos en adeagua.com/contacto y te respondemos.