Introducción
La industria del papel y el cartón reciclado es una de las más intensivas en consumo de agua de todo el sector industrial. Para producir una tonelada de cartón reciclado se pueden llegar a necesitar entre 8 y 15 m³ de agua, dependiendo del proceso y del grado de cierre del circuito. El agua interviene en la dispersión de la fibra, en la formación de la hoja, en los sistemas de refrigeración y en la limpieza de equipos, y sale del proceso cargada de fibras finas, almidón, tintas, pigmentos y sólidos en suspensión.
El resultado es un efluente con una carga visual muy evidente (color grisáceo o marrón), alta concentración de sólidos y una DQO elevada, pero con una biodegradabilidad limitada que hace que el tratamiento biológico por sí solo no sea suficiente para alcanzar los límites de vertido exigidos.
En este proyecto, la planta llevaba meses en una situación comprometida: el efluente no cumplía los límites de vertido al cauce receptor, el consumo de agua de red seguía creciendo con la producción y no había ningún sistema de recuperación interna del agua de proceso. Dos problemas que compartían la misma solución.
Por qué el sector papelero es especialmente exigente para el tratamiento de aguas
El efluente de una planta de cartón reciclado tiene características que lo diferencian claramente de otros efluentes industriales y que condicionan de forma determinante el diseño del tratamiento.
La fracción de sólidos en suspensión es muy elevada y está compuesta principalmente por fibras finas que no sedimentan bien por gravedad. La DQO es alta, pero el ratio DBO/DQO es bajo (normalmente entre 0,2 y 0,35), lo que indica que una parte importante de la carga orgánica no es biodegradable: almidones modificados, aditivos de resistencia en húmedo, pigmentos y tintas que los microorganismos no pueden degradar eficientemente.
Esto significa que un tratamiento biológico aerobio convencional, que sería la solución estándar para un efluente con ratio DBO/DQO alto, no es suficiente aquí. El tratamiento físico-químico no es un pretratamiento auxiliar, es el núcleo del sistema.
Además, el agua de proceso en este sector tiene un valor real como recurso: una vez tratada y clarificada, puede reintroducirse en el proceso productivo para la preparación de pasta o para la dilución de fibra, sustituyendo agua de red de alta calidad por agua recuperada de menor coste.
El reto: datos y situación de partida
La planta contaba con un sistema de tratamiento básico, un flotador de fibras a la entrada y un decantador lamelar, que había sido suficiente en los primeros años de actividad pero que había quedado completamente desbordado con el crecimiento de la producción. No existía ningún sistema de reutilización interna del agua clarificada.
Parámetros del agua de entrada al sistema existente:
|
Parámetro |
Valor medio |
Valor en pico de producción |
|
Caudal |
320 m³/día |
480 m³/día |
|
Sólidos en suspensión (SST) |
2.800 mg/L |
4.500 mg/L |
|
DQO |
1.800 mg/L |
2.600 mg/L |
|
DBO5 |
480 mg/L |
680 mg/L |
|
Ratio DBO/DQO |
0,27 |
0,26 |
|
Color |
Muy elevado (gris-marrón) |
Muy elevado |
|
pH |
6,5 – 8,5 (variable) |
– |
|
Turbidez |
> 800 NTU |
> 1.200 NTU |
Situación del efluente tratado antes de la intervención:
|
Parámetro |
Resultado efluente |
Límite de vertido autorizado |
|
SST |
185 mg/L |
35 mg/L |
|
DQO |
420 mg/L |
160 mg/L |
|
DBO5 |
68 mg/L |
25 mg/L |
|
Color |
Fuera de límite |
Ausencia de color visible |
El ratio DBO/DQO de 0,27 confirmaba que el tratamiento biológico no podía ser la solución principal: demasiada carga no biodegradable para que los microorganismos pudieran eliminarla con eficiencia. El cuello de botella era la separación físico-química de sólidos y coloides, no la biología.
El consumo de agua de red era de 380 m³/día, prácticamente igual al caudal de vertido, lo que indicaba que no existía ningún aprovechamiento interno del agua de proceso.
La solución: tratamiento físico-químico intensivo y circuito de reutilización
El diagnóstico fue claro desde el primer análisis: el sistema existente no tenía capacidad para tratar la carga de sólidos y coloides que llegaba, y sin resolver ese problema primero, cualquier otra intervención sería ineficaz.
La solución se diseñó en tres etapas complementarias, con la reutilización como objetivo final desde el primer momento.
Etapa 1: recuperación de fibra y homogeneización
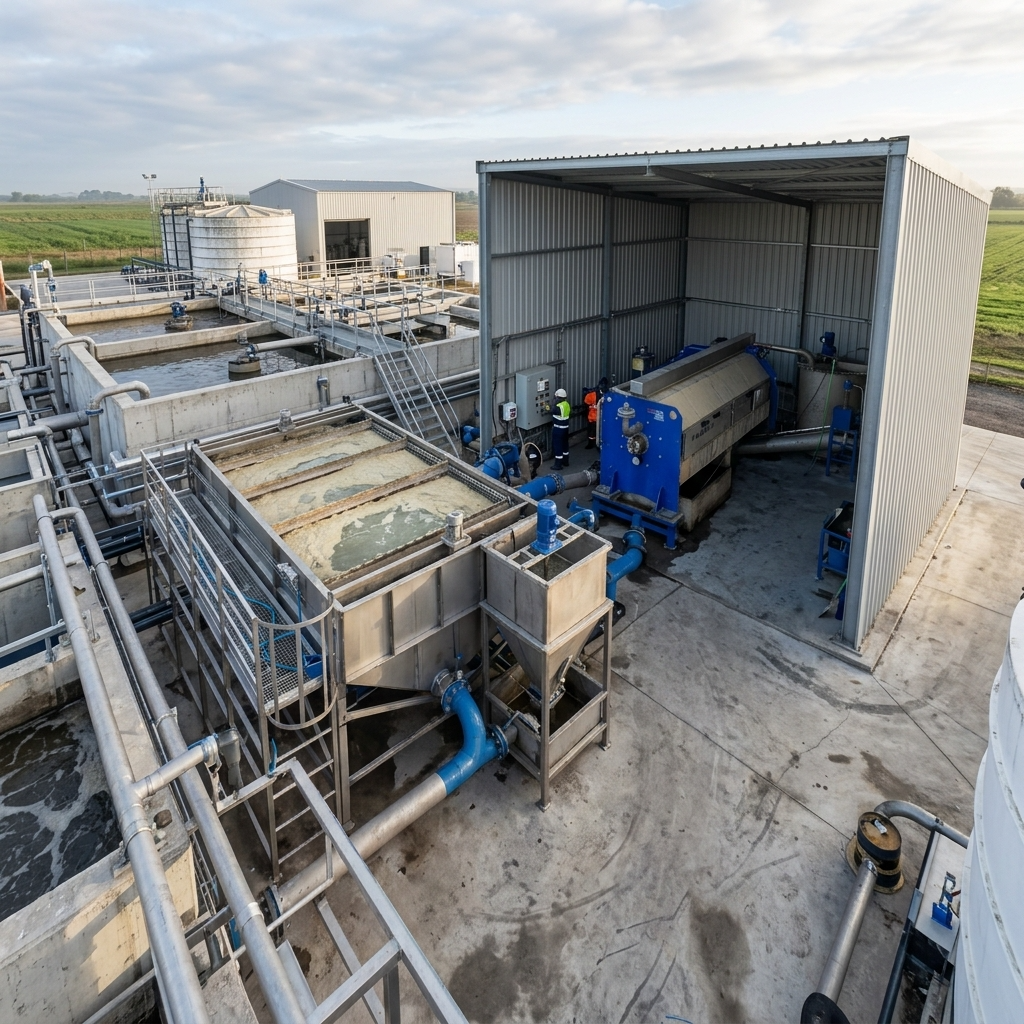
Se instaló un sistema de recuperación de fibra mediante tamiz rotativo de malla fina (0,5 mm) como primera etapa, capaz de recuperar entre el 60 y el 70 % de los sólidos gruesos antes del tratamiento principal. La fibra recuperada se reincorpora al proceso productivo, lo que reduce tanto la carga al sistema de tratamiento como las pérdidas de materia prima.
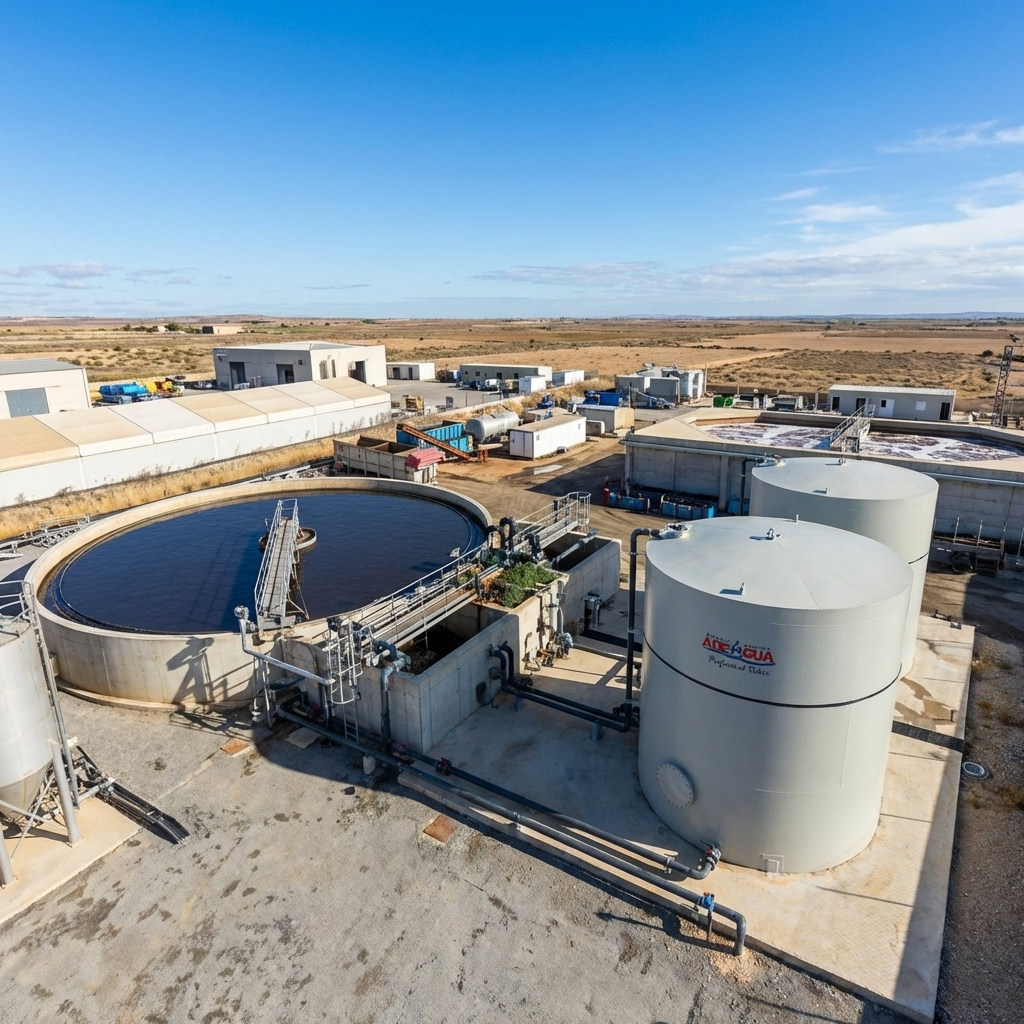
Aguas abajo del tamiz, un depósito de homogeneización de 200 m³ con agitación sumergida lamina los picos de caudal y carga, garantizando una alimentación estable al sistema de tratamiento y eliminando los episodios de sobrecarga que habían comprometido el rendimiento del sistema anterior.
Etapa 2: tratamiento físico-químico con DAF de alta eficiencia
El corazón del sistema es un equipo DAF (flotación por aire disuelto) de alta eficiencia, con dosificación optimizada de coagulante inorgánico (sulfato de aluminio) y floculante polimérico catiónico, ajustados mediante JAR test con el agua real de la planta en distintas condiciones de producción.
La selección del tipo y dosis de floculante fue especialmente crítica en este proyecto: los almidones y aditivos de superficie presentes en el efluente interfieren con la floculación estándar, por lo que fue necesario un trabajo previo de optimización en laboratorio antes de definir la dosificación definitiva.
Los rendimientos obtenidos en el DAF tras la optimización fueron:
|
Parámetro |
Entrada DAF |
Salida DAF |
Eliminación |
|
SST |
2.800 mg/L |
140 mg/L |
95 % |
|
DQO |
1.800 mg/L |
540 mg/L |
70 % |
|
Turbidez |
> 800 NTU |
18 NTU |
> 97 % |
|
Color |
Muy elevado |
Reducción significativa |
> 80 % |
Etapa 3: filtración y circuito de reutilización
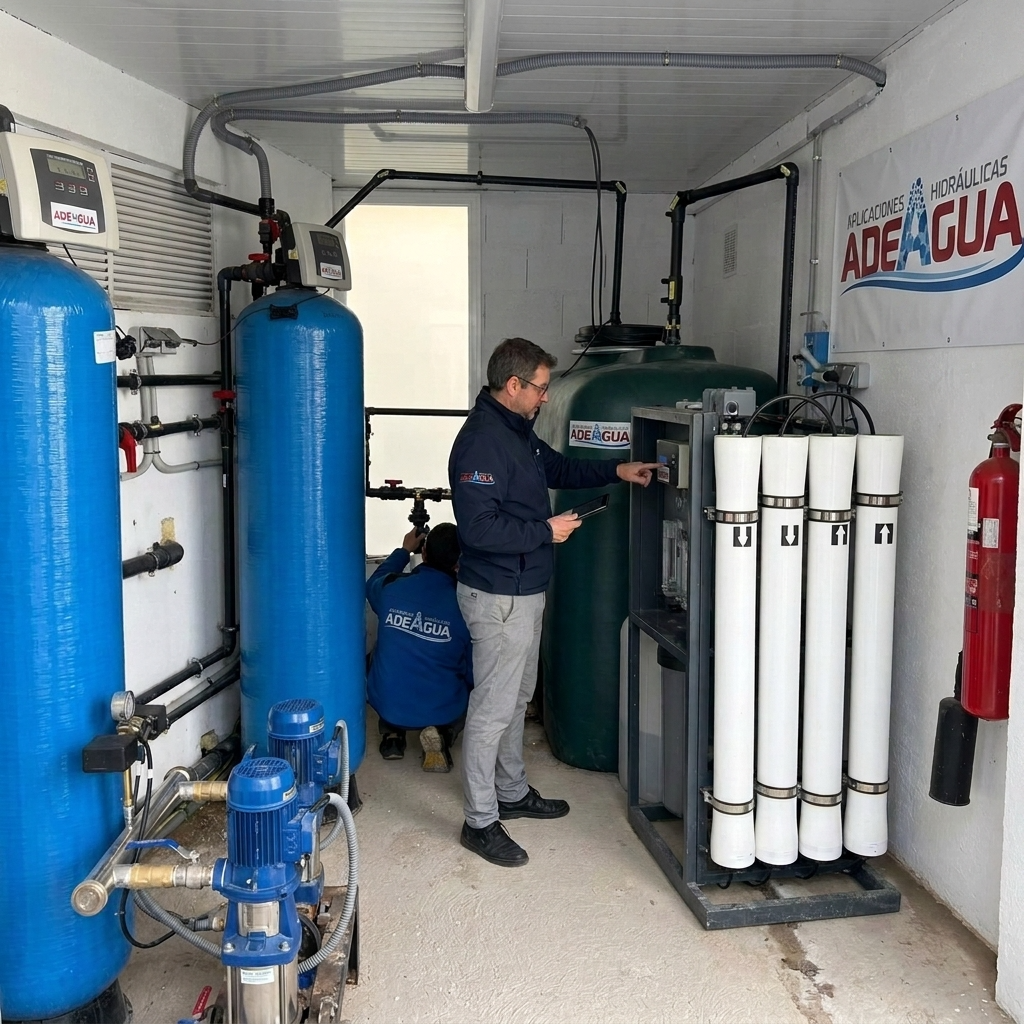
El efluente clarificado del DAF, con turbidez inferior a 20 NTU y SST por debajo de 150 mg/L, pasa por un filtro de arena multicapa que reduce los sólidos residuales hasta valores inferiores a 10 mg/L y elimina los últimos restos de color.
El agua filtrada se divide en dos destinos: una fracción se deriva al circuito de reutilización para reintroducirse en el proceso productivo (preparación de pasta y dilución de fibra), y el resto continúa hacia el tratamiento biológico aerobio para su depuración final antes del vertido al cauce.
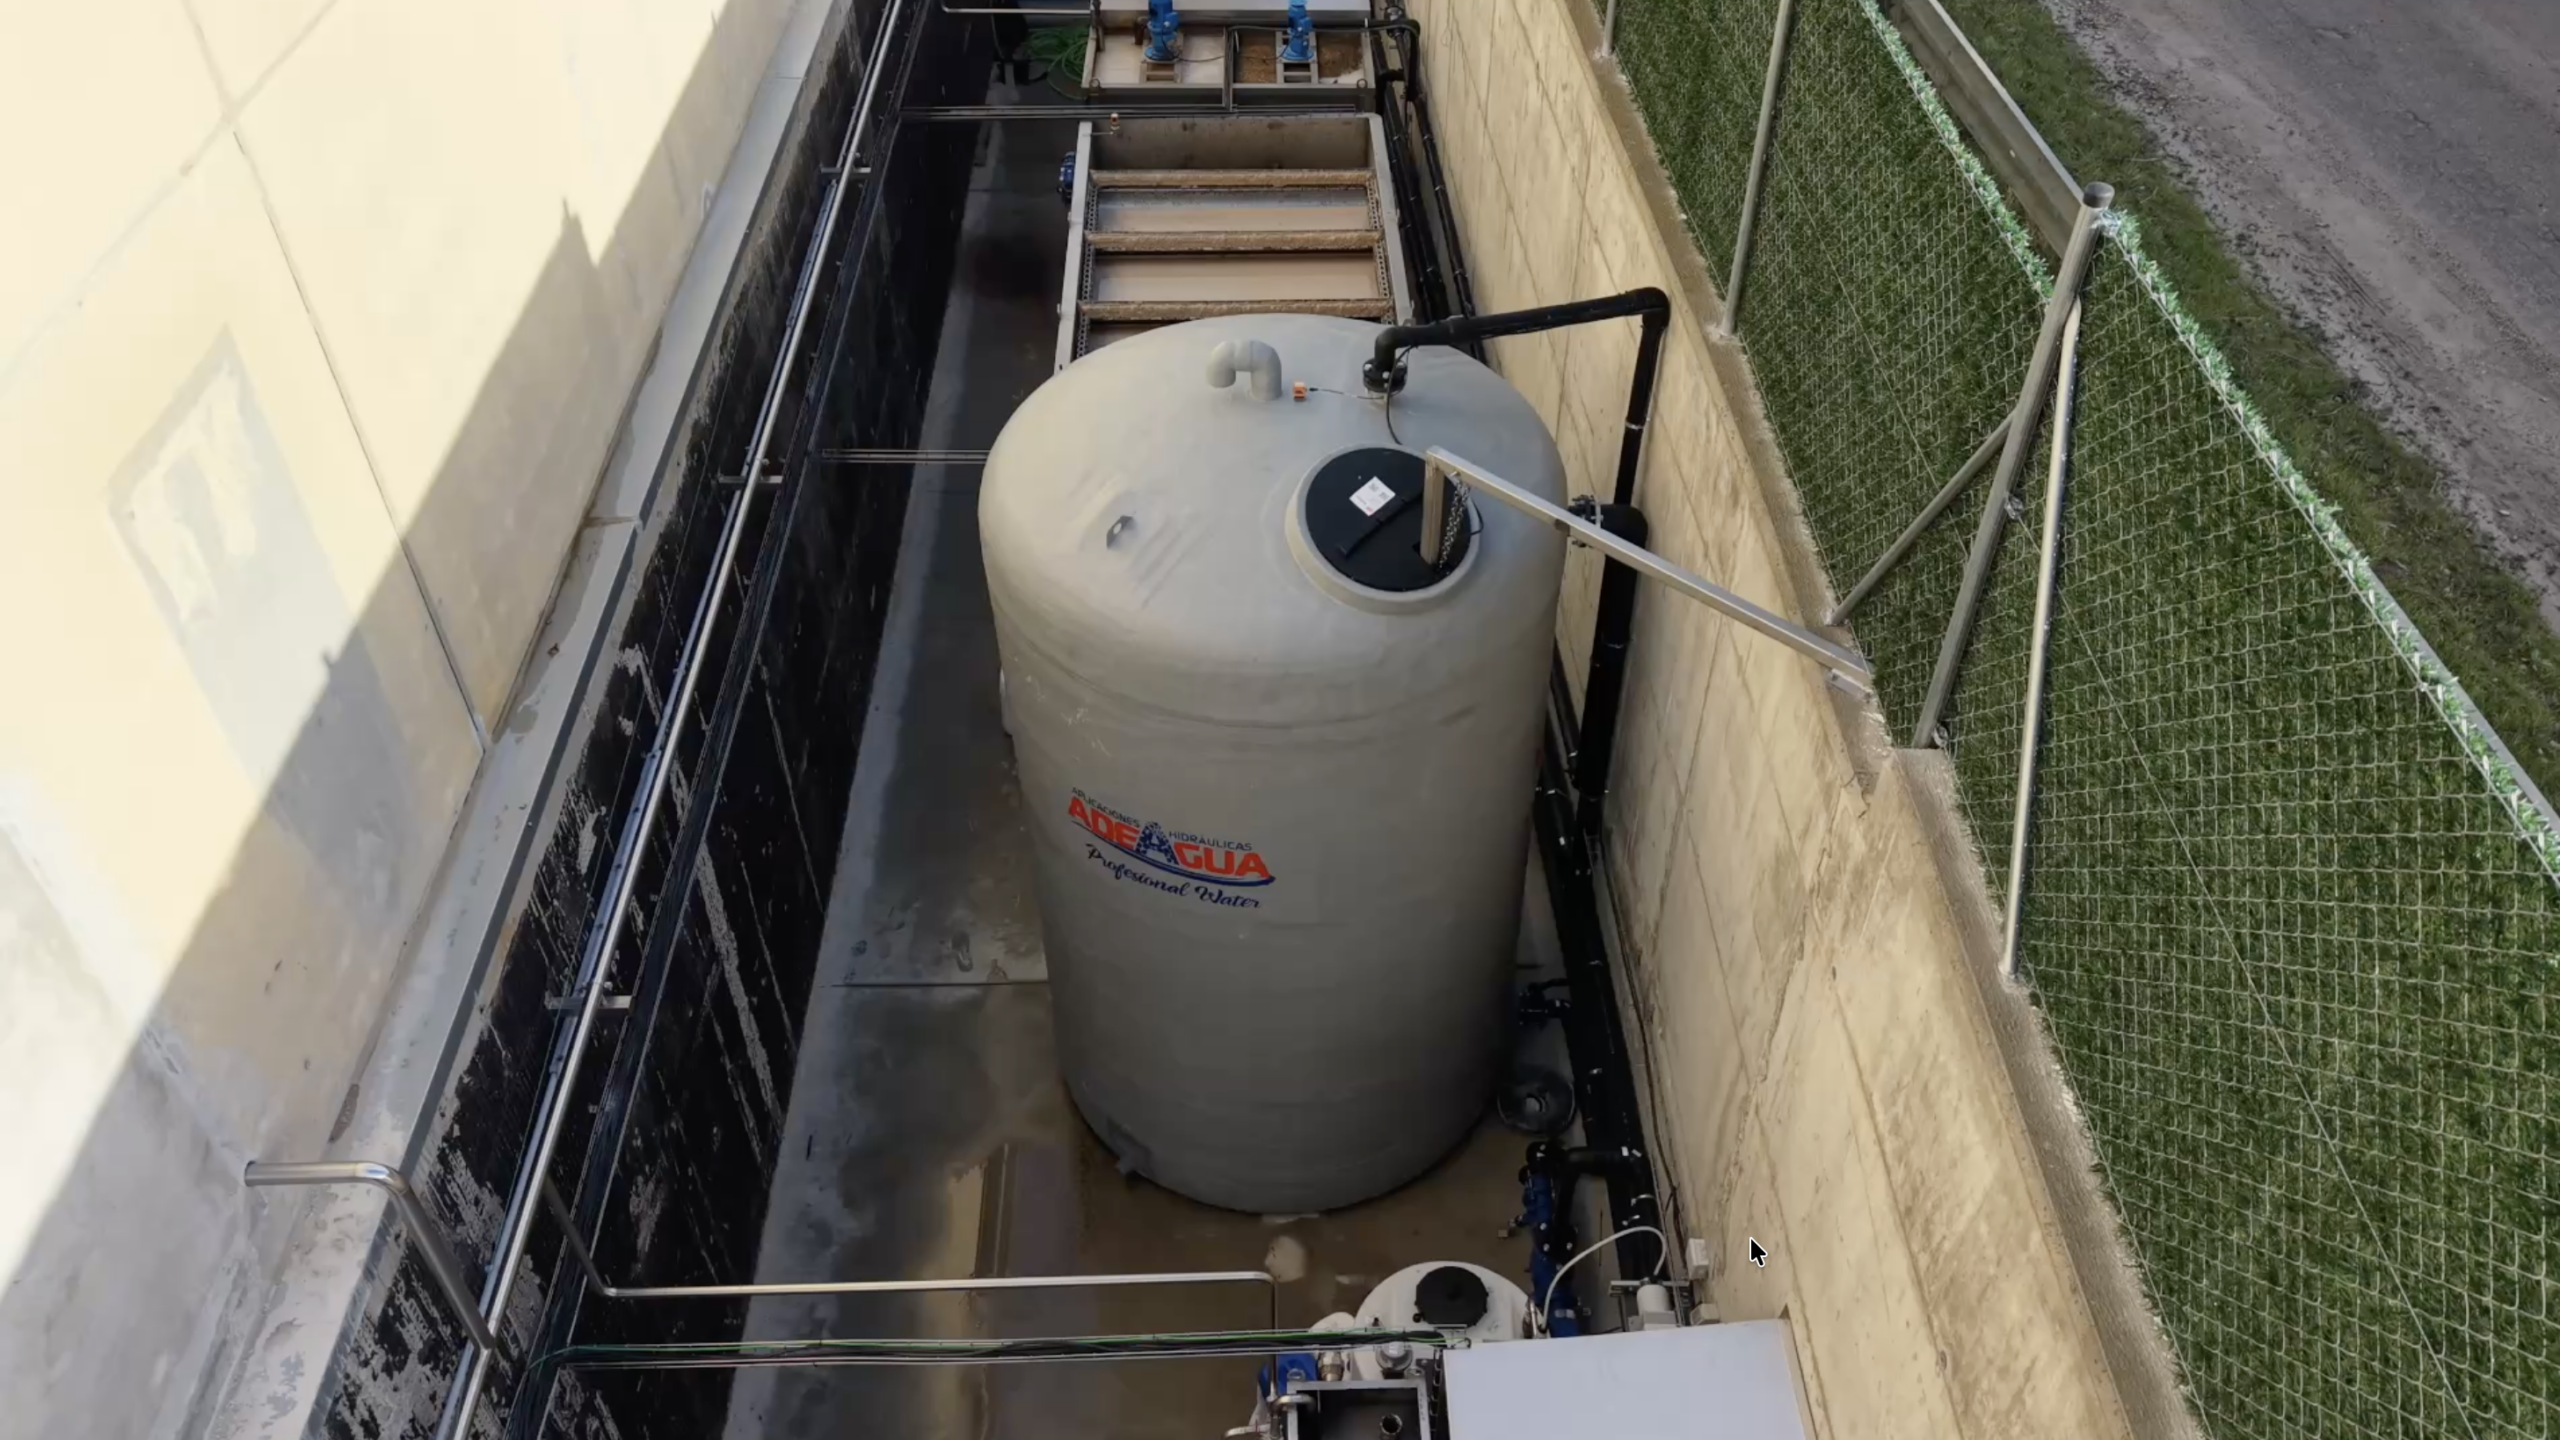
El sistema de reutilización incluye un depósito de agua recuperada de 150 m³ con control automático de nivel y calidad, que garantiza el suministro continuo de agua recuperada al proceso sin interferir en la producción.
Resultados obtenidos
Tras la puesta en marcha completa del sistema en mayo de 2026, los resultados fueron los siguientes.
Calidad del efluente final de vertido:
|
Parámetro |
Antes de la intervención |
Después de la intervención |
Límite de vertido |
|
SST |
185 mg/L |
22 mg/L |
35 mg/L |
|
DQO |
420 mg/L |
98 mg/L |
160 mg/L |
|
DBO5 |
68 mg/L |
14 mg/L |
25 mg/L |
|
Color |
Fuera de límite |
Dentro de límite |
Ausencia visible |
Resultados del circuito de reutilización
|
Indicador |
Resultado |
|
Volumen de agua reutilizado |
192 m³/día (60 % del efluente tratado) |
|
Reducción del consumo de agua de red |
De 380 m³/día a 188 m³/día (51 % de reducción) |
|
Fibra recuperada y reincorporada al proceso |
850 kg/día (materia prima recuperada) |
|
Ahorro estimado en tarifa de agua y saneamiento |
Calculado a partir de tarifas industriales vigentes en la zona |
La reducción del consumo de agua de red del 51 % representa un ahorro operativo significativo, al que se suma la eliminación de la tarifa de vertido industrial para el volumen reutilizado y el valor de la fibra recuperada que antes se perdía en el efluente.
El sistema opera con margen suficiente para absorber el crecimiento productivo previsto en los próximos tres años sin necesidad de ampliaciones.
Si tu planta industrial consume grandes volúmenes de agua y todavía no has analizado qué parte de ese efluente podría recuperarse y reutilizarse, puede que estés pagando por un recurso que ya tienes dentro de tu proceso.
En nuestro artículo sobre cómo reducir el consumo de agua en una planta industrial explicamos por dónde empezar y qué medidas tienen mejor retorno según el tipo de proceso.
Cuéntanos tu caso y analizamos el potencial de reutilización de tu planta →
¿Prefieres una primera valoración sin compromiso? Escríbenos en adeagua.com/contacto y te respondemos con la mayor rapidez posible.