Introducción
La industria de panadería y pastelería industrial genera un tipo de vertido que sorprende a quien no lo conoce de cerca. No hay procesos químicos agresivos ni metales pesados, pero la carga orgánica y de grasas puede superar con facilidad la de sectores que parecen, sobre el papel, mucho más contaminantes.
En este proyecto, una planta de panificación industrial en Murcia, con producción de pan de molde, bollería y masas congeladas, se enfrentaba a incumplimientos recurrentes de grasas y DBO en su punto de vertido. La empresa gestora del polígono había advertido de sanción si la situación no se corregía antes de la siguiente revisión, y el margen de maniobra era escaso: la planta trabaja en tres turnos y no podía permitirse ninguna parada de producción para instalar la solución.
El objetivo del proyecto no era solo cumplir con los límites de vertido. Era hacerlo sin tocar el ritmo de horneado, sin interrumpir la limpieza diaria de líneas y con una solución que pudiera crecer si la producción lo hacía en el futuro.
Un problema habitual en la industria de la alimentación, con particularidades propias
Muchas plantas de panadería y pastelería industrial dan por hecho que, al no manejar productos cárnicos ni lácteos en grandes volúmenes, su vertido es relativamente inofensivo. La realidad analítica suele decir lo contrario. Los azúcares, almidones, harinas y grasas de bollería generan una demanda bioquímica de oxígeno (DBO) muy elevada, y a menudo son las grasas, más que la carga orgánica, las que primero provocan el incumplimiento del vertido.
¿Por qué la panadería y pastelería industrial es un sector especialmente exigente para el tratamiento de agua?
El vertido de un obrador industrial combina varios factores que, juntos, complican mucho el tratamiento. Por un lado, las grasas y aceites de mantequilla, margarina y aceites de fritura que, si no se separan a tiempo, encostran tuberías, saturan procesos biológicos posteriores y generan malos olores en la red de saneamiento. Por otro lado, azúcares, almidones y harinas disueltas, que aportan una carga orgánica muy alta y de degradación rápida, justo el tipo de carga que un sistema biológico mal diseñado no consigue absorber sin fluctuaciones.
A esto se suma un patrón de vertido muy irregular. Los procesos de amasado, horneado y, sobre todo, la limpieza CIP (clean in place) de amasadoras, bandejas y líneas de glaseado al final de cada turno, concentran picos de carga orgánica y de grasas en ventanas de tiempo muy cortas. Estos picos vienen además acompañados de variaciones de pH, que oscilan entre la limpieza alcalina con sosa y los enjuagues ácidos de desinfección.
El riesgo de no actuar a tiempo
Cuando las grasas no se retiran antes de cualquier tratamiento posterior, el efecto es acumulativo. Las tuberías se encostran, los equipos biológicos pierden capacidad de oxigenación y el fango activo de cualquier reactor biológico expuesto de forma continua a altas concentraciones de grasa termina perdiendo actividad. El resultado habitual es una escalada de incumplimientos, sanciones económicas crecientes y, en los casos más graves, la obligación de parar líneas de producción hasta corregir la situación, algo que en una planta de tres turnos supone un coste muy superior al de cualquier tratamiento preventivo.
El reto: datos y situación de partida
La planta no disponía de ningún tratamiento previo al vertido. El agua residual de todas las líneas (amasado, horneado, glaseado, limpieza CIP) se unificaba en una arqueta general antes de conectar con la red municipal, sin ningún tipo de separación de grasas ni homogeneización de caudal.
Características de la instalación
|
Parámetro |
Dato |
|
Producción |
Pan de molde, bollería y masas congeladas |
|
Turnos de trabajo |
3 turnos, producción continua |
|
Caudal medio de vertido |
65 m³/día |
|
Caudal pico (limpieza CIP, cierre de turno) |
140 m³/día |
|
Temperatura media del efluente |
32-38 ºC |
|
Superficie disponible para tratamiento |
Muy limitada, junto a zona de carga |
Resultados analíticos del vertido antes de la intervención
|
Parámetro |
Resultado analítico |
Límite autorizado |
|
DQO |
6.200 mg/L |
1.500 mg/L (incumplimiento) |
|
DBO5 |
3.400 mg/L |
750 mg/L (incumplimiento) |
|
Grasas y aceites |
890 mg/L |
150 mg/L (incumplimiento) |
|
Sólidos en suspensión (SST) |
1.150 mg/L |
500 mg/L (incumplimiento) |
|
pH |
5,8 – 10,2 (variable) |
6,0 – 9,5 (incumplimiento puntual) |
El perfil analítico era claro: incumplimiento generalizado en todos los parámetros clave, con las grasas como el más alejado del límite autorizado, casi seis veces por encima. Sin una etapa de separación de grasas antes de cualquier tratamiento biológico, cualquier solución posterior habría colapsado en cuestión de semanas, como ocurre en otros sectores con un perfil de vertido similar, por ejemplo en la industria alimentaria con alta carga grasa.
Un segundo factor complicaba el diagnóstico: la variabilidad del pH entre turnos hacía que algunas analíticas puntuales pasaran dentro de rango, mientras que otras, coincidiendo con la limpieza CIP, disparaban el incumplimiento. Esto es habitual en plantas que combinan procesos de amasado con limpiezas alcalinas intensivas, y es una de las razones por las que el control de pH en procesos industriales no puede basarse solo en analíticas puntuales, sino en monitorización continua.
Si tu planta se enfrenta a una situación parecida, en Adeagua analizamos primero dónde se genera cada carga antes de proponer ninguna solución. Habla con nuestro equipo técnico y lo revisamos juntos.
La solución: separación de grasas por DAF y tratamiento biológico en dos etapas
El diagnóstico marcó el orden de la solución. Antes de reducir la DBO había que quitar de en medio las grasas, porque un sistema biológico expuesto a 890 mg/L de grasas de forma continua deja de funcionar en poco tiempo, por muy bien dimensionado que esté.
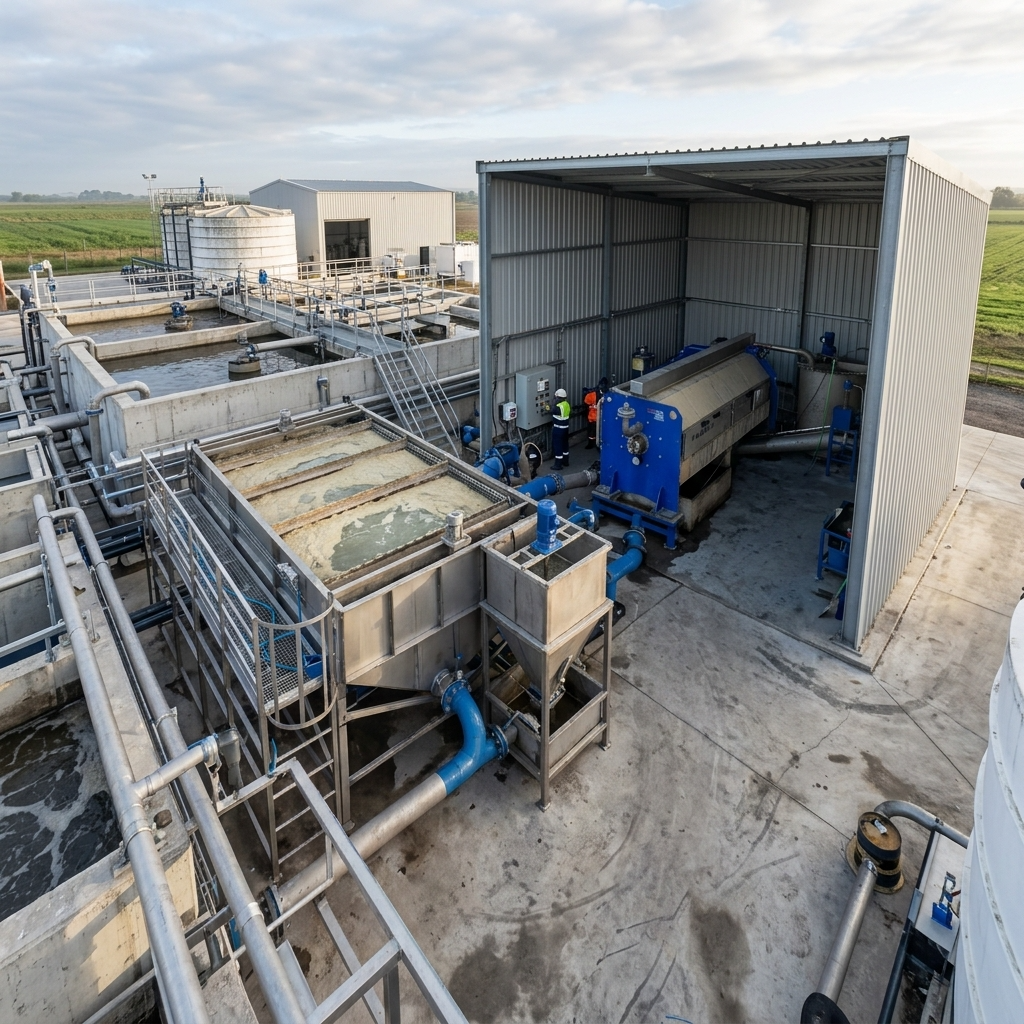
La solución se desarrolló en tres fases, pensadas para instalarse sin interrumpir la producción y en un espacio muy reducido junto a la zona de carga de la planta.
Fase 1: pretratamiento y homogeneización de caudal
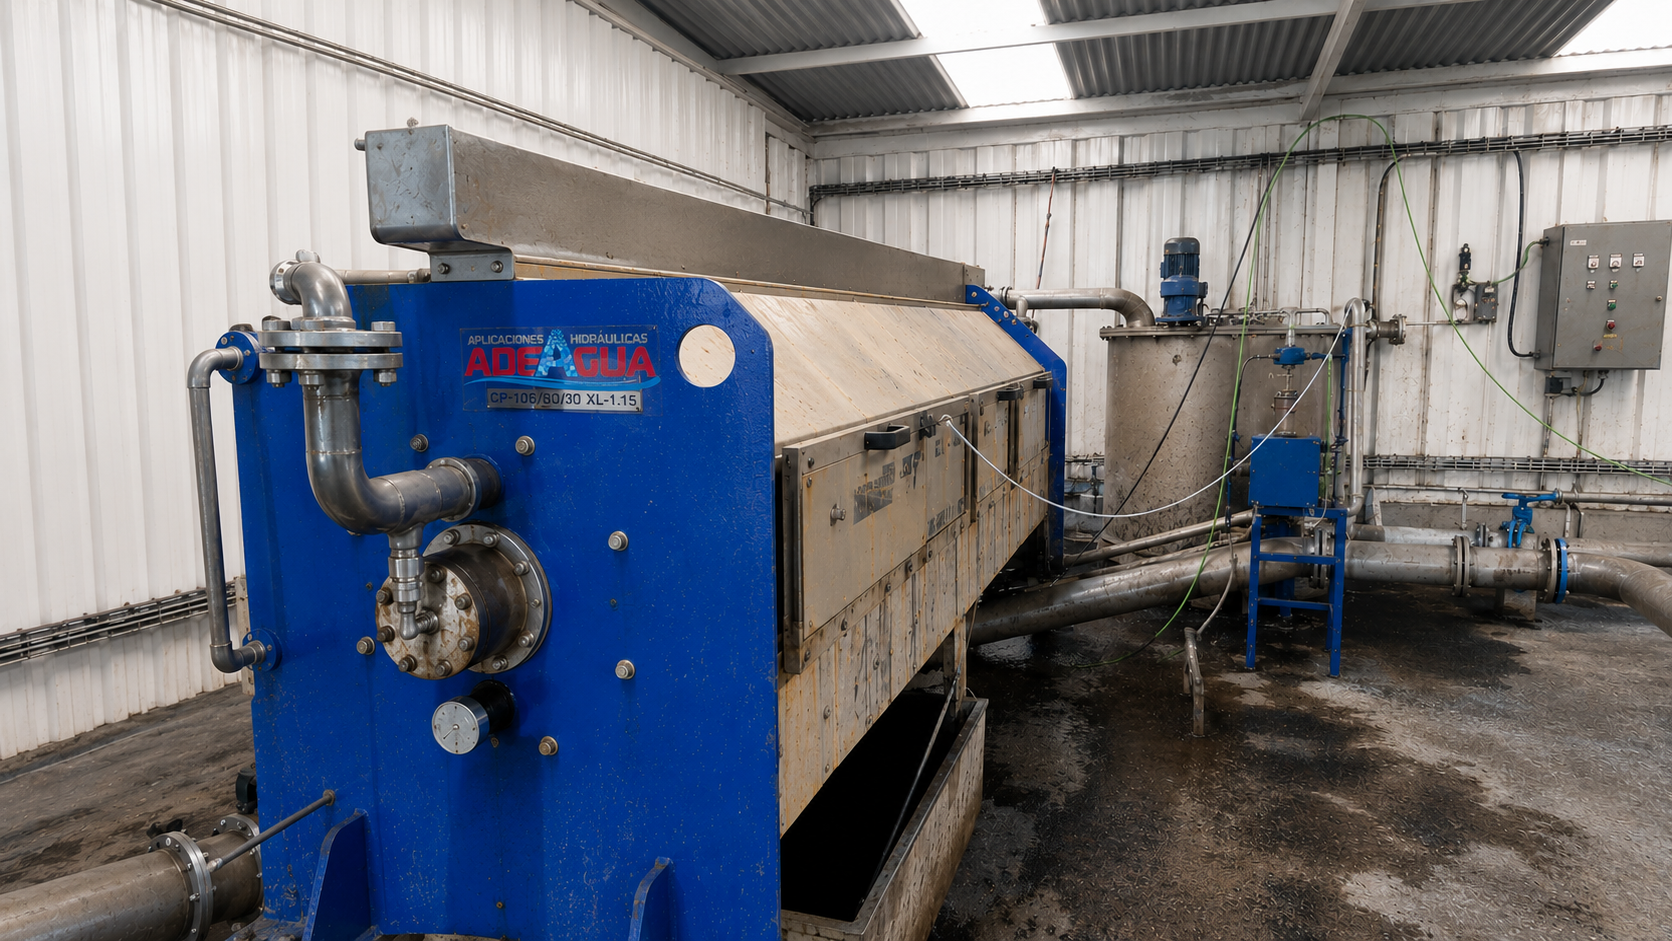
Se instaló un tamiz rotativo de 1 mm a la entrada del sistema, para retener restos de masa, harina y envoltorios antes de que llegaran al resto del proceso. A continuación, un tanque de homogeneización y laminación de caudal de 40 m³, dimensionado específicamente para absorber el pico de la limpieza CIP sin trasladarlo aguas abajo. Esta laminación es la que permite que las siguientes etapas trabajen con un caudal y una carga mucho más estables, en lugar de tener que dimensionarse para el peor momento del día.
Fase 2: flotación por aire disuelto (DAF)
Se instaló un equipo DAF (flotación por aire disuelto) con dosificación de coagulante y floculante en línea, dimensionado para el caudal pico de 140 m³/día. El proceso de coagulación y floculación previo a la flotación permite agrupar las grasas emulsionadas y los sólidos finos en flóculos que el aire disuelto arrastra a la superficie, donde se retiran de forma continua mediante un sistema de rasquetas. El equipo retira la práctica totalidad de las grasas flotantes y una parte significativa de los sólidos en suspensión antes de que el agua entre en la etapa biológica.
Fase 3: tratamiento biológico aerobio
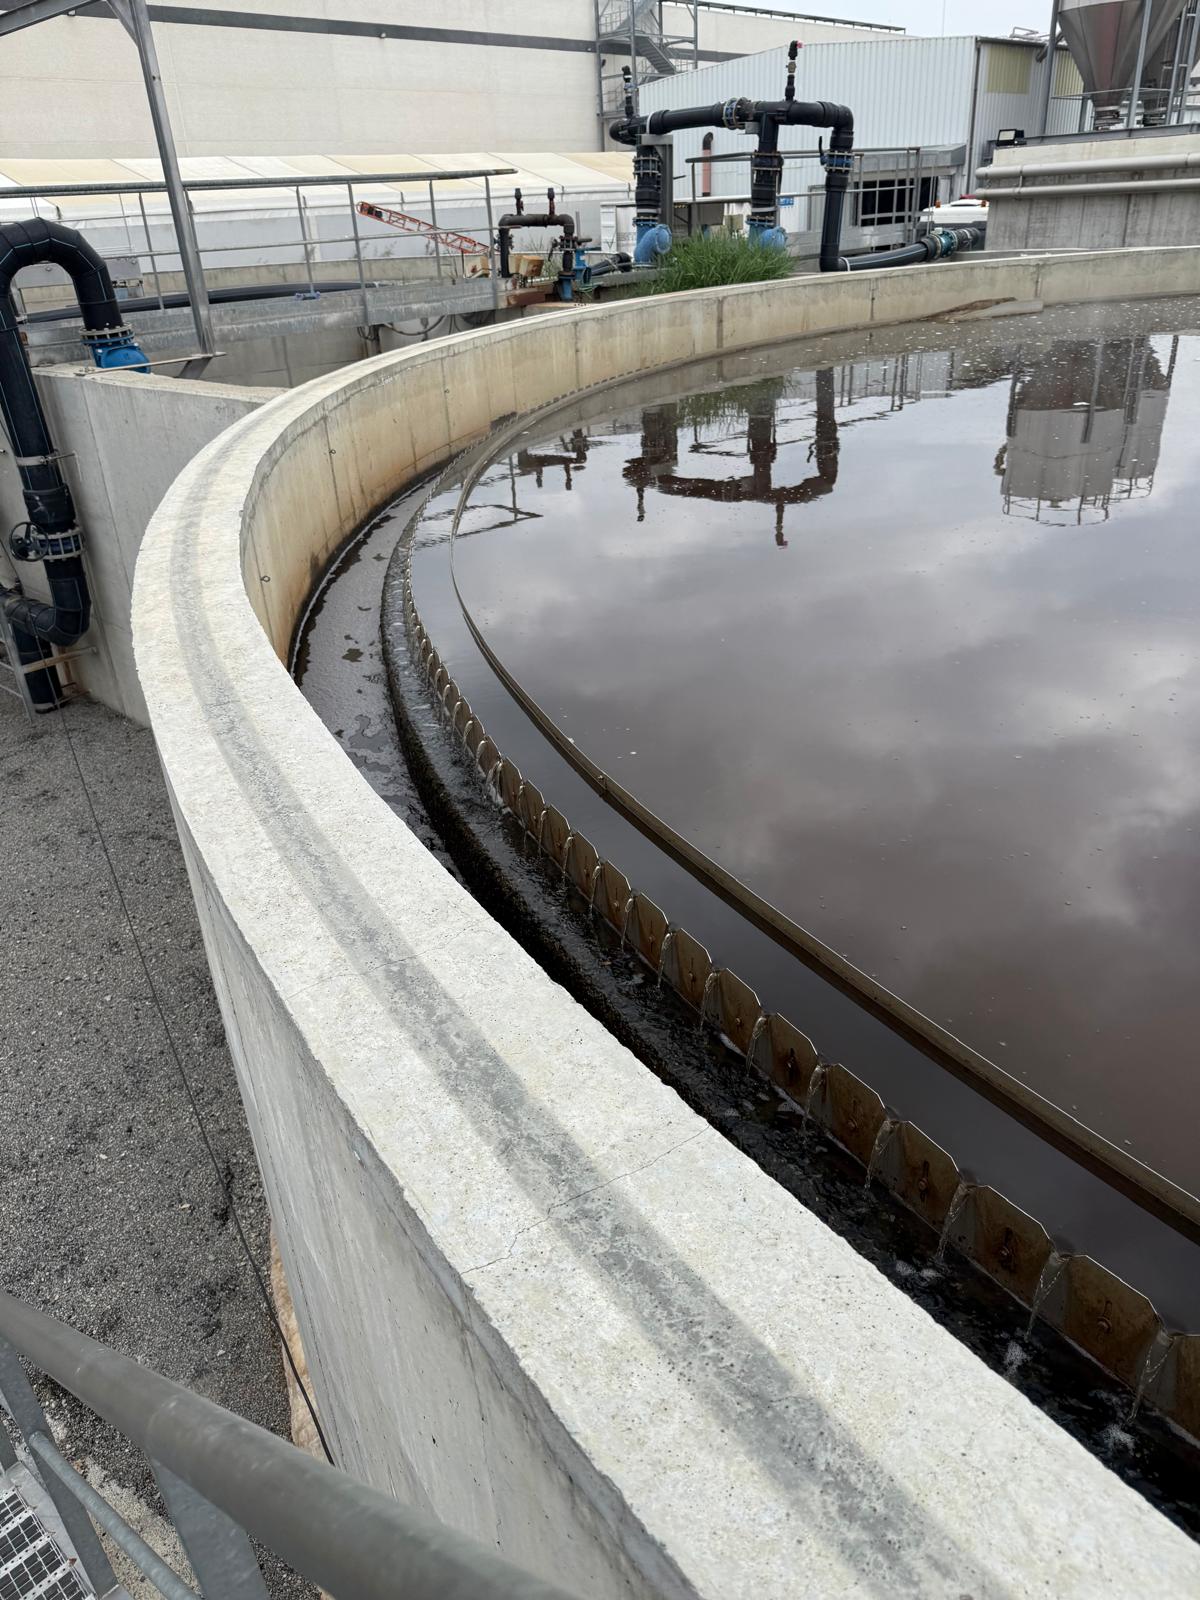
A la salida del DAF, un reactor biológico aerobio de fangos activos reduce la carga orgánica remanente. La aireación se realiza mediante difusores de membrana de burbuja fina, que ofrecen una eficiencia de transferencia de oxígeno muy superior a la de un sistema de aireación superficial en un espacio tan reducido. El sistema incorpora control de oxígeno disuelto para adaptarse automáticamente a las variaciones de carga entre turnos, evitando tanto el exceso de aireación (que dispara el consumo eléctrico) como el defecto (que compromete el rendimiento del fango activo).
Por qué este orden de tratamiento y no otro
Podría pensarse que, con una DBO tan elevada, la prioridad debería ser un tratamiento biológico de mayor capacidad. La experiencia en este tipo de vertidos dice lo contrario: instalar primero el DAF no solo protege la biología del reactor, sino que reduce de forma directa la carga orgánica que llega a la etapa biológica, ya que buena parte de la DQO y la DBO de un vertido de panadería está asociada a las propias grasas y a los sólidos finos que el DAF retira. El resultado es un reactor biológico más pequeño, más estable y con un consumo energético menor del que habría necesitado tratando el vertido bruto.
Resultados obtenidos
Tras la puesta en marcha completa en julio de 2026, los resultados en el punto de vertido fueron los siguientes.
|
Parámetro |
Antes de la intervención |
Después de la intervención |
Límite autorizado |
|
DQO |
6.200 mg/L |
980 mg/L |
1.500 mg/L |
|
DBO5 |
3.400 mg/L |
410 mg/L |
750 mg/L |
|
Grasas y aceites |
890 mg/L |
45 mg/L |
150 mg/L |
|
SST |
1.150 mg/L |
210 mg/L |
500 mg/L |
|
pH |
5,8 – 10,2 |
6,8 – 8,6 |
6,0 – 9,5 |
Otros resultados relevantes
La retirada de grasas en el DAF eliminó los atascos recurrentes en la red de saneamiento interna de la planta, un problema que hasta entonces obligaba a limpiezas mensuales de tuberías con camión de baldeo. El tanque de homogeneización, además, evitó que los picos de la limpieza CIP llegaran a afectar al proceso biológico, que se mantuvo estable incluso en los turnos de mayor producción, sin los episodios de pérdida de rendimiento del fango que suelen aparecer cuando un reactor biológico recibe cargas muy variables sin ningún tipo de amortiguación previa.
La planta pasó de operar con incumplimientos recurrentes en prácticamente todos los parámetros a disponer de un margen amplio respecto a los límites autorizados, sin haber tenido que parar ninguna línea de producción durante la instalación. Todo el montaje se ejecutó por fases, coincidiendo con las ventanas de menor actividad entre turnos.
El coste operativo del conjunto es un factor que la dirección de la planta valoró especialmente, ya que un sistema DAF más biológico bien dimensionado consume sensiblemente menos energía y menos reactivo que intentar resolver un vertido de esta carga con un único tratamiento biológico sobredimensionado. Para plantas que se plantean este tipo de inversión, conviene tener presente qué implica el coste real de mantener una instalación de este tipo a lo largo del tiempo, más allá de la inversión inicial.
¿Tu obrador o planta de panificación tiene controladas las grasas antes de que lleguen al vertido?
En panaderías y pastelerías industriales, el problema casi nunca es solo la carga orgánica. Son las grasas las que primero saturan la red de saneamiento y después inutilizan cualquier tratamiento biológico que no las haya retirado antes. Sin una etapa de separación adecuada, cualquier inversión posterior en depuración parte con desventaja, y el incumplimiento tiende a repetirse por mucho que se ajuste el proceso biológico.
En Adeagua diseñamos e implantamos soluciones de tratamiento de agua para industria alimentaria, panadería y pastelería industrial, adaptadas al ritmo de producción de cada planta y a los espacios reducidos que suelen tener este tipo de instalaciones. Si tu obrador tiene incumplimientos de grasas o DBO, o simplemente quieres asegurarte de que no los vas a tener, podemos ayudarte.
¿Prefieres contarnos primero tu situación? Escríbenos en adeagua.com/contacto y te responderemos con la mayor rapidez posible.