Introducción
El tratamiento de superficies metálicas es uno de los procesos industriales con mayor impacto potencial sobre el medio hídrico. Los baños de decapado, fosfatado, cromado, niquelado, zincado y pasivado generan efluentes con concentraciones elevadas de metales pesados (cromo, níquel, zinc, cobre, cadmio), ácidos y bases fuertes, cianuros en algunos casos, y una variabilidad de composición muy alta que cambia según qué línea de producción está en marcha en cada momento.
A diferencia de otros efluentes industriales donde la carga contaminante es relativamente estable, el agua residual de una planta de tratamiento de superficies puede pasar en pocas horas de un pH de 2 a un pH de 12, y de una concentración de zinc de 50 mg/L a una de 400 mg/L. Esa variabilidad es el mayor reto para el sistema de tratamiento.
En este proyecto, la planta llevaba tiempo operando con un sistema de neutralización básico que había sido suficiente en sus primeros años pero que ya no podía garantizar el cumplimiento de los límites de vertido ante el crecimiento de la producción y la incorporación de nuevas líneas de proceso.
Por qué el sector del tratamiento de superficies es especialmente exigente
El marco normativo que regula el vertido de metales pesados en España es especialmente estricto. El Real Decreto 817/2015, que establece los criterios de calidad de las aguas superficiales, fija normas de calidad ambiental (NCA) para sustancias prioritarias y preferentes que incluyen la mayoría de metales presentes en estos efluentes. Las confederaciones hidrográficas trasladan esos límites a las autorizaciones de vertido, que en este sector suelen ser significativamente más exigentes que los límites generales.
Además, los metales pesados no son biodegradables. A diferencia de la materia orgánica, que los microorganismos pueden degradar en un reactor biológico, los metales solo pueden eliminarse mediante reacciones fisicoquímicas que los transformen en formas insolubles que puedan separarse del agua por sedimentación o filtración. Eso significa que un tratamiento biológico, por sí solo, no tiene ninguna eficacia frente a este tipo de contaminación.
La complejidad adicional en este sector es que los metales no actúan de forma independiente: la presencia simultánea de varios metales en el efluente puede interferir en la precipitación de cada uno de ellos, haciendo necesario un diseño cuidadoso de la secuencia de tratamiento y del pH de trabajo en cada etapa.
El reto: datos y situación de partida
La planta disponía de un sistema de neutralización con dosificación de hidróxido sódico y un decantador lamelar, dimensionado para un caudal y una carga que la producción actual había superado ampliamente. No existía ningún control automático del pH ni sistema de homogeneización previo.
Parámetros del agua de entrada al sistema existente:
|
Parámetro |
Valor medio |
Valor en pico de producción |
|
Caudal |
45 m³/día |
80 m³/día |
|
pH |
2,5 – 11,5 (muy variable) |
– |
|
Zinc (Zn) |
28 mg/L |
180 mg/L |
|
Níquel (Ni) |
12 mg/L |
65 mg/L |
|
Cromo total (Cr) |
8 mg/L |
42 mg/L |
|
Cromo hexavalente (Cr VI) |
3 mg/L |
18 mg/L |
|
Cobre (Cu) |
6 mg/L |
35 mg/L |
|
Sólidos en suspensión (SST) |
320 mg/L |
680 mg/L |
|
Conductividad |
4.800 µS/cm |
12.000 µS/cm |
Situación del efluente tratado antes de la intervención:
|
Parámetro |
Resultado efluente |
Límite de vertido autorizado |
|
Zinc (Zn) |
4,8 mg/L |
1,0 mg/L |
|
Níquel (Ni) |
2,2 mg/L |
0,5 mg/L |
|
Cromo total (Cr) |
1,9 mg/L |
0,5 mg/L |
|
Cromo hexavalente (Cr VI) |
0,8 mg/L |
0,05 mg/L |
|
Cobre (Cu) |
1,4 mg/L |
0,5 mg/L |
|
SST |
98 mg/L |
35 mg/L |
El incumplimiento más crítico era el del cromo hexavalente (Cr VI), que superaba el límite autorizado en 16 veces. El Cr VI es la forma más tóxica y más soluble del cromo, y no puede eliminarse directamente por precipitación a pH alcalino: primero debe reducirse a cromo trivalente (Cr III) mediante una reacción química específica en medio ácido antes de poder precipitarse. Sin esa etapa previa de reducción, el sistema de neutralización convencional no tiene ninguna eficacia frente al cromo hexavalente.
La solución: tratamiento fisicoquímico en tres etapas con control automático de pH
El diagnóstico fue claro: el sistema existente no contemplaba la reducción del cromo hexavalente, no tenía capacidad de homogeneización para absorber los picos de variabilidad y el decantador estaba sobredimensionado en tiempo de retención pero infradimensionado en superficie de decantación para la carga de sólidos real.
La solución se diseñó en tres etapas en serie, con control automático de pH en cada punto crítico del proceso.
Etapa 1: homogeneización y reducción de cromo hexavalente
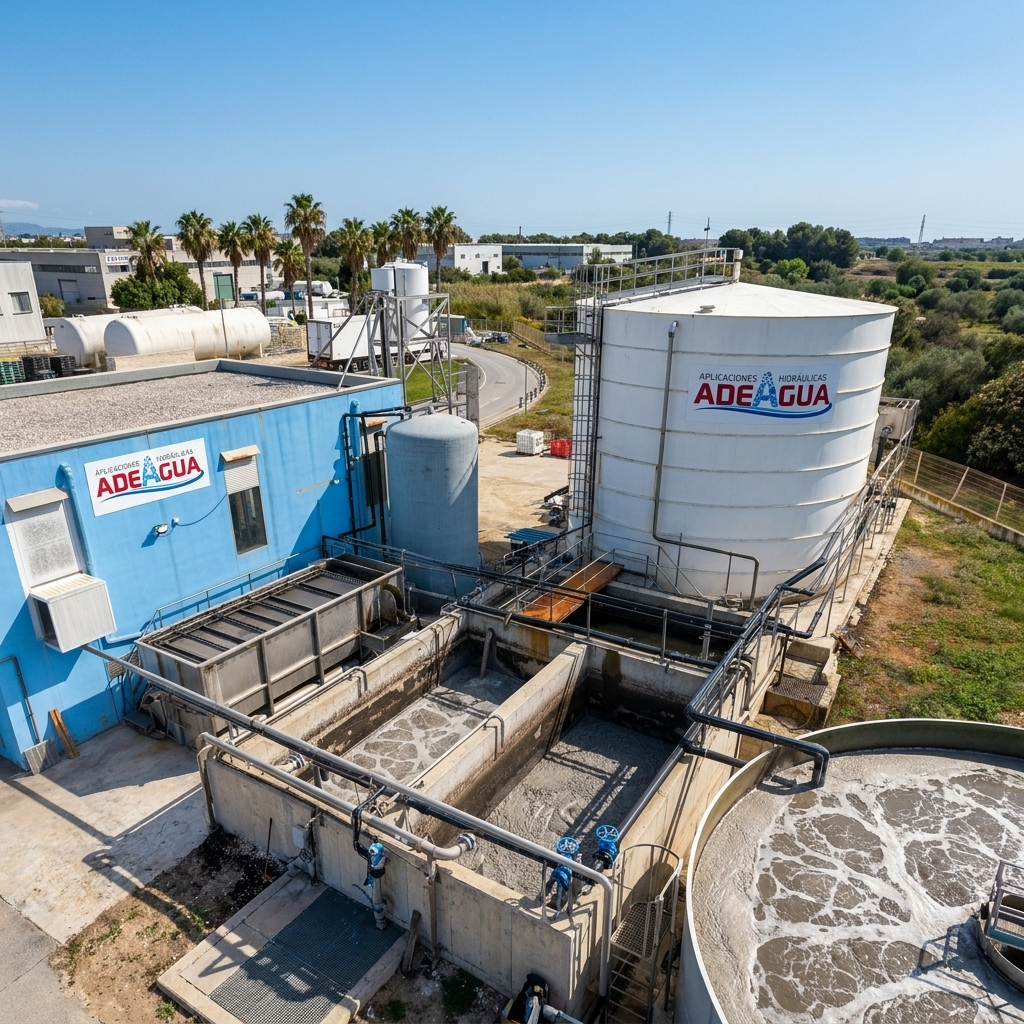
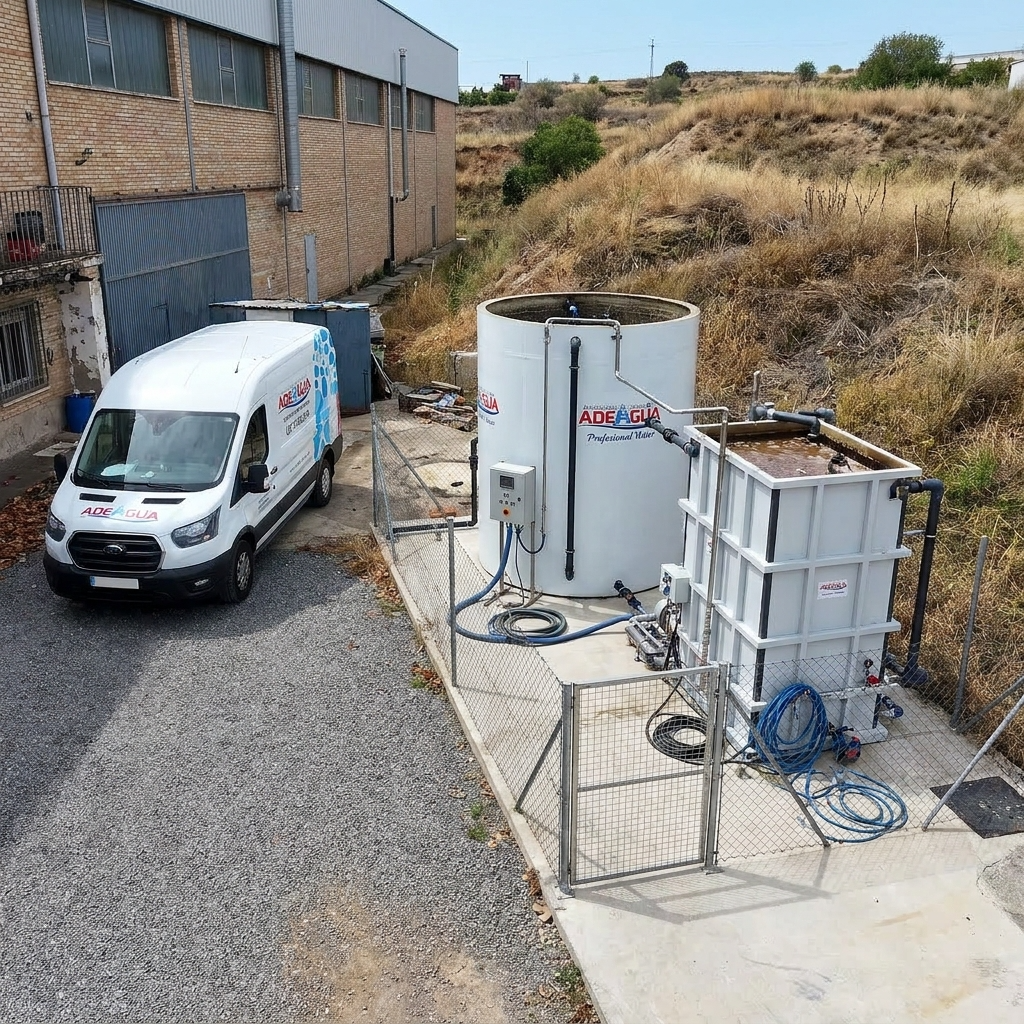
Se instaló un depósito de homogeneización de 80 m³ con agitación y sonda de pH continua, que lamina los picos de caudal y composición antes de que el agua entre en el sistema de tratamiento. Sin esta etapa, cualquier sistema de dosificación automática trabaja constantemente fuera de su punto de operación óptimo.
Aguas abajo de la homogeneización, se instaló un reactor de reducción de Cr VI en medio ácido (pH 2,5 a 3,0) mediante dosificación de metabisulfito sódico. La reacción convierte el cromo hexavalente en cromo trivalente según la reacción:
2 CrO₄²⁻ + 3 Na₂S₂O₅ + 4 H₂SO₄ → Cr₂(SO₄)₃ + 3 Na₂SO₄ + 4 H₂O
El control del pH en este reactor es crítico: por encima de pH 4 la reacción es incompleta y el Cr VI residual no se elimina correctamente en la etapa siguiente.
Etapa 2: precipitación química y coagulación-floculación
Una vez reducido todo el cromo a su forma trivalente, el agua pasa a un reactor de precipitación donde el pH se eleva a 9,0 mediante dosificación de hidróxido cálcico (cal). A ese pH, los hidróxidos de los principales metales presentes precipitan de forma eficiente:
|
Metal |
pH óptimo de precipitación |
Forma precipitada |
|
Cromo (III) |
8,0 – 9,5 |
Cr(OH)₃ |
|
Zinc |
9,0 – 10,5 |
Zn(OH)₂ |
|
Níquel |
9,5 – 11,0 |
Ni(OH)₂ |
|
Cobre |
8,0 – 9,5 |
Cu(OH)₂ |
El uso de cal en lugar de hidróxido sódico tiene una doble ventaja en este tipo de efluentes: el calcio actúa también como coagulante, mejorando la formación del flóculo metálico, y el coste del reactivo es significativamente inferior al de la sosa.
Tras la precipitación, se añade floculante polimérico aniónico para aumentar el tamaño y la densidad del flóculo y facilitar su separación en la etapa siguiente.
Etapa 3: decantación lamelar y filtración de seguridad
El agua floculada pasa a un nuevo decantador lamelar de mayor superficie específica, diseñado para el caudal y la carga de sólidos reales de la instalación. Los lodos metálicos sedimentados se recogen en el fondo del decantador y se bombean a un espesador y posteriormente a un filtro prensa para su deshidratación. El lodo deshidratado se gestiona como residuo peligroso mediante empresa autorizada.
El efluente clarificado pasa por un filtro de arena como etapa de seguridad antes del vertido, para retener cualquier sólido residual que pueda arrastrar el decantador en condiciones de pico de carga.
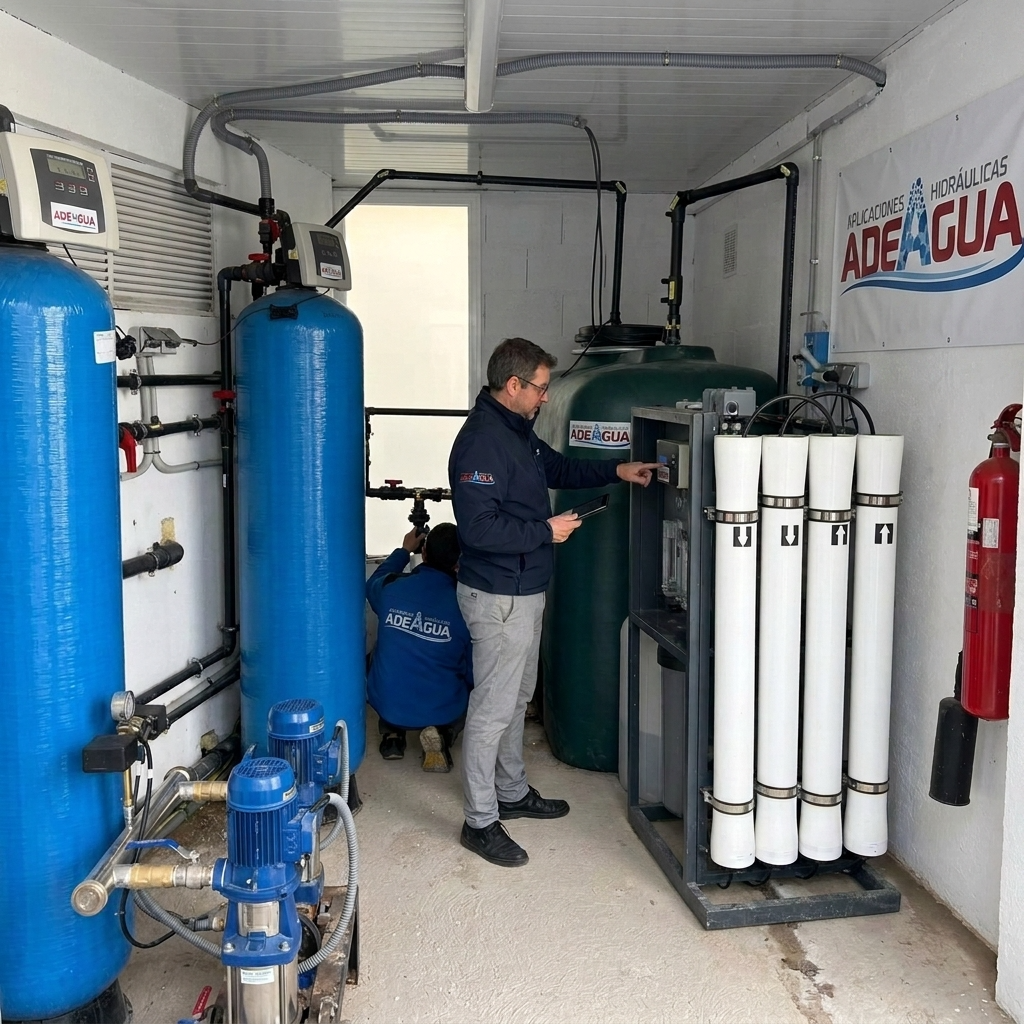
Todo el sistema opera con control automático de pH en los puntos críticos (reactor de reducción, reactor de precipitación y efluente final) con registro continuo de datos y alarmas configuradas para detectar desviaciones fuera del rango de operación antes de que afecten al vertido
Resultados obtenidos
Tras la puesta en marcha completa del sistema en mayo de 2026, los resultados del efluente final fueron los siguientes:
|
Parámetro |
Antes de la intervención |
Después de la intervención |
Límite de vertido |
|
Zinc (Zn) |
4,8 mg/L |
0,35 mg/L |
1,0 mg/L |
|
Níquel (Ni) |
2,2 mg/L |
0,18 mg/L |
0,5 mg/L |
|
Cromo total (Cr) |
1,9 mg/L |
0,12 mg/L |
0,5 mg/L |
|
Cromo hexavalente (Cr VI) |
0,8 mg/L |
< 0,01 mg/L |
0,05 mg/L |
|
Cobre (Cu) |
1,4 mg/L |
0,22 mg/L |
0,5 mg/L |
|
SST |
98 mg/L |
14 mg/L |
35 mg/L |
Otros resultados relevantes
El cromo hexavalente, el parámetro más crítico del proyecto, pasó de 0,8 mg/L a valores por debajo del límite de cuantificación analítica (< 0,01 mg/L), con un margen de seguridad muy amplio respecto al límite autorizado de 0,05 mg/L.
El sistema de control automático de pH eliminó los episodios de vertido fuera de rango que se producían con el sistema manual anterior, especialmente durante los cambios de turno y en los picos de producción de primera hora de la mañana.
La deshidratación del lodo metálico con filtro prensa redujo el volumen de residuo peligroso generado en un 65 % respecto a la gestión anterior del lodo sin deshidratar, con el consiguiente ahorro en costes de gestión externa.
El tratamiento de metales pesados en efluentes industriales requiere un diseño específico para cada tipo de metal y para cada combinación de metales presente en el agua. No existe una solución genérica: el pH de precipitación óptimo, la secuencia de etapas y los reactivos necesarios dependen de la composición real del efluente y de su variabilidad a lo largo del proceso productivo.
Si tu planta genera efluentes con metales pesados y sospechas que el sistema de tratamiento actual no está garantizando el cumplimiento de los límites de vertido con suficiente margen, podemos ayudarte a diagnosticar la situación y diseñar la solución adecuada.
Habla con nuestro equipo técnico →
¿Prefieres contarnos primero tu caso? Escríbenos en adeagua.com/contacto y te respondemos con la mayor rapidez posible.